-

+86-13404286222
-


Informeer nu
+86-13404286222
Informeer nu
Een compressorcilinder van 4 ton met een boringtolerantie van 0,04 mm en een installatieperiode van 11 weken legt in ongeveer tien minuten een zwakke toeleveringsketen bloot. Grote onderdelen falen zelden in de tekenfase. Ze mislukken tijdens de derde herbevestiging, wanneer het nulpunt is verschoven en geen enkel document bewijst waar de fout in het proces is terechtgekomen.
Deze gids is de werkwijze van een inkoper bij het inkopen van bewerkingsdiensten voor grote componenten voor industriële apparatuur: wat de reikwijdte werkelijk omvat, hoe u een machine-envelop moet lezen, wat een kwaliteitssysteem op papier moet bewijzen en waar de weken tussen het vrijgeven van de tekening en de verzending feitelijk verlopen.
De bewerkingsdiensten voor grote componenten omvatten de nabewerking en dimensionale certificering van gegoten, gesmede of gelaste onderdelen met een gewicht van ongeveer 500 kg tot 20 ton die niet passen of geen tolerantie houden op standaard verticale bewerkingscentra.
Gewicht bepaalt welke kraan u boekt. Het machinaal bewerkte kenmerk bepaalt welke leverancier kan citeren, omdat de rondheid van de boring, de parallelliteit van de flens en het tandprofiel elk een ander gereedschapswerktuig en een andere inspectiemethode vereisen.
| Componentgroep | Werkgewicht | Kritieke machinaal bewerkte functies | Inspectie focus |
| Compressorcilinders en cilinderlichamen | 1 tot 5 t | Rondheid van de boring, concentriciteit, afdichtingsvlakken | Boringmeting, CMM, penetranttesten |
| Er zijn lichamen die een uitbarsting voorkomen | 2 tot 8 t | Vlakheid van de ramholte, afdichtingsboringen | Ultrasoon testen, druktesten |
| Hoofdasflenzen van windenergie | 3 tot 12 t | Boutcirkelsteek, flensparallelliteit | Ultrasoon testen, lasertracking |
| Accessoires voor stoomturbines | 1 tot 6 t | Astapdiameters, bladgroefprofielen | Testen van magnetische deeltjes, controles van de rondheid |
| Rollen en universele lagerzittingen | 0,5 tot 8 t | Buitendiameter cilindriciteit, lagerpassingen | Hardheids- en ruwheidsmeting |
| Tandheugels en transmissietandwielen | 0,3 tot 3 t | Tandprofiel, cumulatieve steek | Tandwielmeting, testen van magnetische deeltjes |
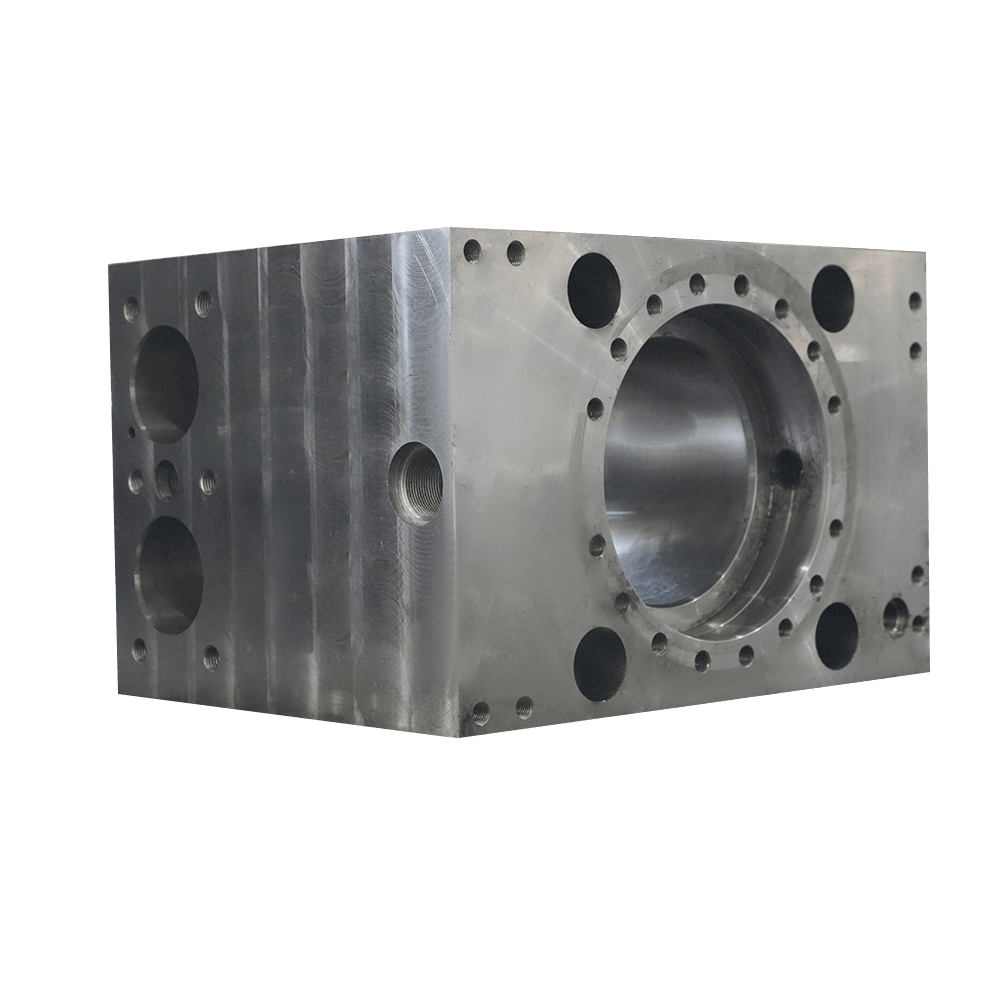
Een grote compressorcilinder laat zien waarom de volgorde belangrijk is. Het gietstuk koelt ongelijkmatig af, dus een competente werkplaats boort het voor, laat de spanningen bezinken en maakt vervolgens de boring af op een machine die overal hetzelfde referentiepunt behoudt.
 Gieten van fabrikanten van compressorbehuizingen Grote compressoren maken doorgaans gebruik van robuuste constructieve ontwerpen, die bestand zijn tegen hoge intensiteitsbelastingen en daarom sterke continue werkingsmogelijkheden hebben. Advertentie... Bekijk Product →
Als een leverancier de volgorde van de ruwe afwerking niet kan beschrijven in het eerste technische gesprek, citeert hij een onderdeel dat hij nog niet eerder heeft bewerkt, wat de catalogus ook beweert.
Machine-enveloppen diskwalificeren meer leveranciers dan de prijs. Een kottermolen met lange slag, een tafel die geschikt is voor het werkstukgewicht en een kraan die het onderdeel kan draaien, vormen het toegangsbewijs, niet het onderscheidende kenmerk.
Een capabele werkplaats beschikt over een combinatie van apparatuur in plaats van één heroïsche machine: horizontale bewerkingscentra, portaalbewerkingscentra, CNC-kotterbanken, snelle CNC-verticale draaibanken en verticale draaimolencentra. Elk type bezit een andere familie van functies, en hun overlap zorgt ervoor dat een baan niet op het kritieke pad komt.
Deze vijf antwoorden onderscheiden winkels die tolerantie hanteren voor onderdelen van meerdere ton van winkels die alleen maar een grote machine bezitten. Een leverancier die een machinenauwkeurigheid van 8 micrometer noemt, zou moeten kunnen uitleggen hoe dat cijfer drie bewerkingen op hetzelfde werkstuk overleeft.
Materiaalkwaliteit kan twee weken machinetijd toevoegen of verwijderen, omdat hittebestendige legeringen met een fractie van de snelheid van koolstofstaal snijden en uitharden op het moment dat de voedingssnelheid aarzelt.
| Materiaal | Snijsnelheid versus 1045 staal | Belangrijkste bewerkingsrisico | Typisch gebruik |
| Koolstofstaal en nodulair gietijzer | 100 procent | Chatter op dunne secties | Cilinderlichamen, compressorbehuizingen |
| Duplex roestvrij 2205 | 40 tot 50 procent | Arbeidsharding bij lage voeding | Flenzen, mouwen, assen |
| Inconel 718 (UNS N07718 / 2.4668) | 20 tot 30 procent | Snelle kerfslijtage aan gereedschap | Smeedstukken, bussen, hogetemperatuurhulzen |
| Haynes 188 (UNS R30188 / GH5188) | 15 tot 25 procent | Slijtende kobaltlegering, slechte spaanbreking | Plaat, strip en staaf voor gebruik bij hoge temperaturen |
Deze vermenigvuldigers zijn planningscijfers, geen marketingclaims. Een winkel die Inconel 718 met snijsnelheden van koolstofstaal vermeldt, heeft het nooit machinaal bewerkt of is van plan geld te verliezen op de bestelling.
Speciale kwaliteiten vereisen ook een supply chain achter de machine. Smeedstukken en machinaal bewerkte onderdelen in Inconel 718, Haynes 188 en duplex 2205 zich op het scherpst van de snede anders gedragen, en een leverancier moet in staat zijn om voor elke rang actuele gegevens en eerdere functiereferenties te tonen in plaats van deze als één categorie te behandelen.
 Fabrikanten van smeden van gietonderdelen Smeden en gieten zijn beide belangrijke metaalverwerkingsmethoden in de industrie en hebben uiteenlopende toepassingen. Ze hebben grote verschillen in termen van... Bekijk Product →
Vraag eerst naar het keurings- en testplan voordat u naar de prijs vraagt. Het ITP is het enige document waarin verantwoordelijkheid voor elke dimensie wordt vastgelegd, en een leverancier die er niet binnen een dag een kan afgeven, zal er ook niet onder planningsdruk een afgeven.
Een werkbaar systeem voor grote onderdelen omvat magnetische deeltjes- en ultrasoon testen, hardheidstests, oppervlakteruwheidsmetingen en gekalibreerde micrometers en schuifmaten volgens een gedocumenteerd kalibratieschema. Getrainde fulltime inspecteurs zijn belangrijker dan de lijst met instrumenten, omdat onderdelen van meerdere ton op fasepunten worden gecontroleerd in plaats van alleen aan het einde.
Referentieprojecten verkorten de evaluatie. Leveranciers die leveren aan gevestigde apparatuurbouwers zoals DANIELI, KOBELCO, ANDRITZ en ROSS hebben al audits doorstaan die de meeste kopers niet in één bezoek kunnen reproduceren. De procesdiscipline erachter uiterst nauwkeurige bewerking van grote componenten is ook een goede checklist om te vergelijken met de eigen schriftelijke procedure van de leverancier.
Veiligheidskritische onderdelen leggen de lat opnieuw hoger. Een eruptiepreventielichaam wordt vóór verzending geïnspecteerd met ultrasone tests en druktests, en het papierwerk reist met het onderdeel mee.
 Fabrikanten van oliebron-uitbarstingspreventie Oliebron-uitbarstingspreventie Bekijk meer Bekijk Product →
Een machinaal bewerkt onderdeel van 3 tot 5 ton heeft normaal gesproken 14 tot 18 weken nodig vanaf het vrijgeven van de tekening tot aan de verzending, en het gieten of smeden neemt het grootste deel van die tijd in beslag.
Het achtervolgen van de machinewerkplaats redt zelden een schema, omdat het voorbewerken wacht op spanningsverlichting en het nabewerken wacht tot de ruwe snede de resterende vervorming heeft opgeheven. Documentatie, NDT en verpakking kunnen parallel lopen met de laatste doorgang, en die overlap is waar een of twee weken realistisch gezien kunnen worden hersteld.
De doorslaggevende vraag is niet wie een machine kan vinden, maar wie het maatrapport tekent als een boring buiten de tolerantie valt.
Eén bronverantwoording is het praktische argument. Wanneer het blanco en het voltooide onderdeel uit dezelfde organisatie komen, heeft een non-conformiteit één eigenaar in plaats van drie, en komt de corrigerende actie terecht op het proces in plaats van op het contract. Tussenpersonen werken nog steeds goed voor standaardonderdelen met gesloten specificaties en ruime toleranties.
Reken op 14 tot 18 weken vanaf de vrijgave van de tekening voor een onderdeel van 3 tot 5 ton. Het gieten of smeden duurt ongeveer 5 tot 6 weken, de afwerking 3 tot 4 weken en de inspectie met documentatie ongeveer 1 week. Nieuwe patronen voegen 2 tot 3 weken toe.
Een machinenauwkeurigheid van ongeveer 8 micrometer is haalbaar op een goed onderhouden boor- of portaalcentrum, maar de tolerantie van de onderdelen hangt af van het aantal opstellingen en de thermische controle. Realistische toleranties voor boringen en lagerpassingen op onderdelen van meerdere ton bevinden zich in de band van 0,02 tot 0,05 mm wanneer het onderdeel binnen één referentieketen blijft.
Elke nikkel-, kobalt- of duplexkwaliteit. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) en duplex roestvrij staal 2205 snijden met 15 tot 50 procent van de koolstofstaalsnelheden en harden snel uit. Vraag naar snijgegevens en een eerdere functiereferentie in dezelfde kwaliteit.
Vasthoudpunten, een instrumentenlijst met kalibratiestatus, acceptatiecriteria per tekening, NDT-methoden en dekking, traceerbaarheid van materialen via hittenummer en de naam van de persoon die de definitieve vrijgave ondertekent.
 Nr. 16 Dayuanli Road, Yunting Street, Jiangyin City, Provincie Jiangsu, China
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Aangepaste grote componenten Mechanische verwerkingsfabrikanten